A five-axis machining center is only as good as the workholding that supports it. A fixture that blocks the rotary table or interferes with the cutter path turns a five-axis machine into a t...
بیشتر بخوانید
لوازم جانبی مکان یابی و تراز کردن چگونه دقت ماشینکاری CNC را تعریف می کنند؟
مقدمه: هزینه پنهان ناهماهنگی
در ماشینکاری CNC، تفاوت بین یک جزء دقیق با ارزش بالا و یک قطعه ضایعات اغلب به کسری از میلی متر می رسد. در حالی که دوک ها، ابزارهای برش و سیستم های کنترل بیشترین توجه را به خود جلب می کنند، قهرمانان گمنام با دقت ثابت لوازم جانبی مکان یابی و تراز هستند. این اجزای - از لوازم جانبی مکان یاب نقطه صفر به سری ابزار تغییر سریع ساقه - ستون فقرات مکانیکی تنظیم قابل تکرار را تشکیل دهید.
دادههای صنعت نشان میدهد که قطعات کار نامناسب تقریباً 30٪ از انحرافات ابعادی را در عملیات چند محوره تشکیل میدهند. علاوه بر این، خطاهای تراز دستی میتوانند تا 15 دقیقه در هر راهاندازی اضافه کنند، که در یک دوره تولید با ترکیب بالا، به کاهش قابل توجهی در توان تبدیل میشود. این مقاله فراتر از تئوری حرکت میکند تا مزایای قابل سنجش راهحلهای مکانیابی سیستماتیک، بررسی منطق مهندسی، معیارهای عملکرد، و شیوههای تعمیر و نگهداری را که سلولهای ماشینکاری کلاس جهانی را از بقیه جدا میکند، بررسی کند.
شکل 1: علل ریشه ای خطاهای ابعادی CNC
لوازم جانبی مکان یاب نقطه صفر: پایه و اساس راه اندازی قابل تکرار
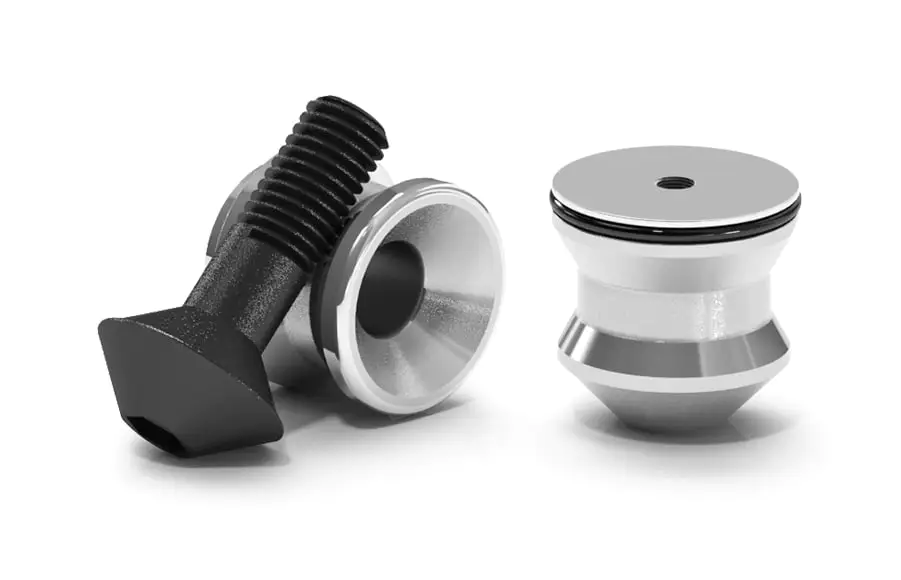
در هسته استراتژی مدرن نگهداری کار، لوازم جانبی مکان یاب نقطه صفر یک داده مکانیکی ارائه می دهد که در چندین راه اندازی ثابت می ماند. برخلاف گیرههای معمولی یا صفحات گیره، سیستمهای نقطه صفر از پینهای مکانیابی زمین دقیق و مکانیزمهای pull-stud استفاده میکنند که با بوشهای زیر صفحه درگیر میشوند. این طراحی تضمین میکند که هر پالت یا فیکسچر به همان موقعیت مشابه در میکرون باز میگردد، حتی پس از تغییرات مکرر.
مطالعه بر روی 150 مرکز ماشینکاری در یک دوره دو ساله نشان داد که تأسیسات با استفاده از مکانیابی نقطه صفر، ضایعات مربوط به راهاندازی را به طور متوسط تا 42 درصد کاهش میدهند. واضح تر، انحراف استاندارد دقت موقعیت از 0.025 ± میلی متر به 0.006 ± میلی متر در هنگام تغییر از لبه یاب دستی به ارجاع نقطه صفر بهبود یافته است. تاثیر اقتصادی آن فوری است: بازکاری کمتر، تغییرات سریعتر، و توانایی اجرای خاموش کردن تولید با اطمینان.
افزایش تکرارپذیری 76% بهبود ثبات موقعیت
اجزای کلیدی در این دسته شامل میخ های کششی (یا میخ های کششی)، آستین های مکان یابی، و پیستون های فنری هستند. هندسه ناودانی کششی مستقیماً بر انتقال نیروی گیره و تکرارپذیری تأثیر می گذارد. برای کاربردهای با گشتاور بالا، یک گل میخ گام درشت با یک بوش فولادی سخت شده، مقاومت بالایی در برابر حرکت ریز ناشی از ارتعاش ایجاد می کند. در همین حال، آستین های مکان یابی به عنوان رابط های مقاوم در برابر سایش عمل می کنند که می توانند بدون ماشینکاری مجدد صفحه فرعی جایگزین شوند و کارایی هزینه طولانی مدت را تضمین کنند.
دستگاه مکان یابی دستی: دقت بدون پیچیدگی
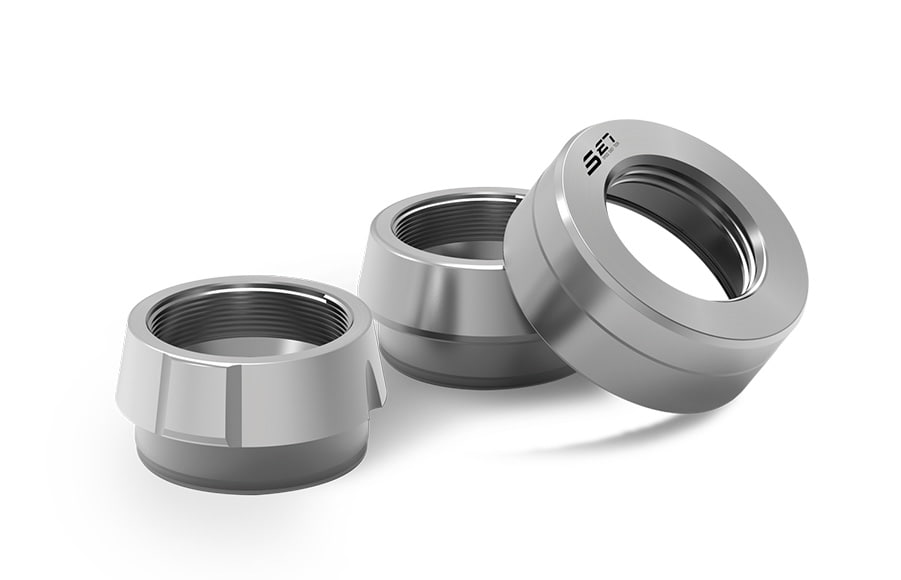
در حالی که سیستم های خودکار بر تولید دسته بزرگ غالب هستند، دستگاه مکان یابی دستی ابزاری ضروری برای کارگاهها، بخشهای تحقیق و توسعه و عملیات تعمیر و نگهداری باقی میماند. این دستگاه ها شامل لبه یاب، نشانگر کواکسیال و نشانگر تست شماره گیری با پایه های مغناطیسی می باشد. وظیفه اصلی آنها ایجاد یک سیستم مختصات قطعه کار نسبت به دوک ماشین است، فرآیندی که به عنوان "لبه یابی" یا "مرکز کردن" شناخته می شود.
دستگاه های مکان یابی دستی مدرن از تقویت مکانیکی یا الکترونیکی برای ارائه وضوح تا 0.001 میلی متر استفاده می کنند. به عنوان مثال، یک نشانگر نوع اهرمی با محدوده اندازه گیری 1.5 میلی متری می تواند انحراف زاویه ای یک دستگاه را به کوچکی 0.02 درجه تشخیص دهد. هنگامی که این ابزارها با یک سطح مرجع زمین دقیق جفت می شوند، به اپراتورها اجازه می دهند تا به دقت هم ترازی دست یابند که رقیب برخی از سیستم های نیمه خودکار است.
لبه یاب (مکانیکی) 0.01 ± میلی متر
نشانگر کواکسیال 0.005 ± میلی متر
نشانگر تست شماره گیری 0.002 ± میلی متر
سنسور لبه لیزری 0.001 ± میلی متر
با این وجود، دستگاه های مکان یابی دستی بدون محدودیت نیستند. تکنیک اپراتور، دمای محیط و پرداخت سطح قطعه کار، همگی بر قرائت نهایی تأثیر میگذارند. نظرسنجی از 200 ماشینکار نشان داد که اپراتورهای باتجربه با استفاده از لبه یاب دستی میتوانند به Cpk 1.33 برای تحمل 0.02 ± میلیمتر دست یابند، در حالی که اپراتورهای تازه کار معمولاً زیر 1.0 قرار میگیرند. این امر بر نیاز به آموزش ساختاریافته و در صورت امکان، ادغام سیستم های نقطه صفر برای کاهش واریانس ناشی از انسان تاکید می کند.
سری ساقه ابزار تغییر سریع: Spindle و ابزار پل زدن
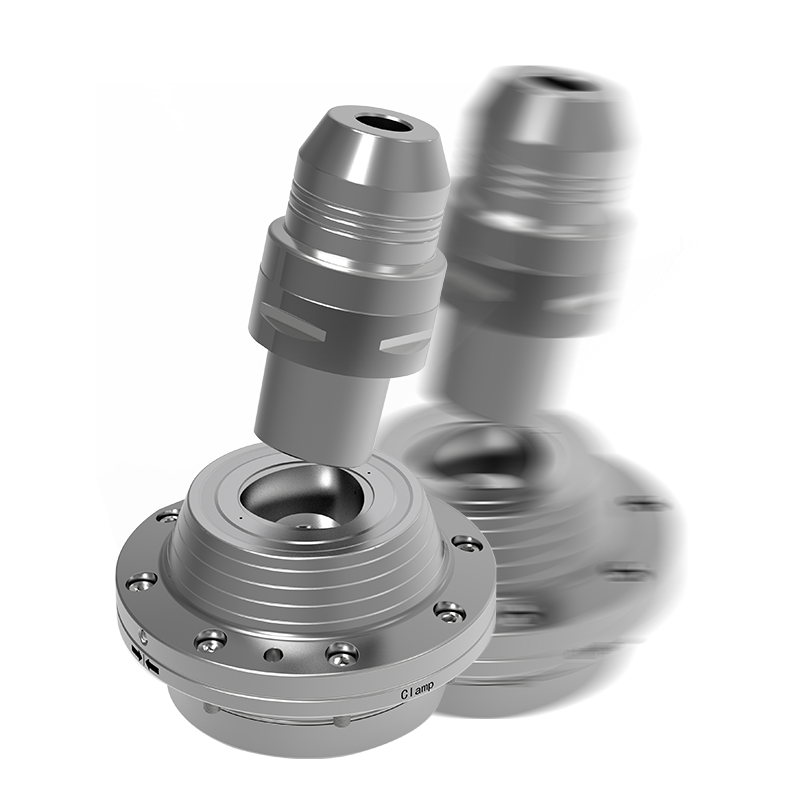
را سری ابزار تغییر سریع ساقه نشان دهنده یک تغییر پارادایم در مدیریت ابزار است. برخلاف ساقه های جامد سنتی که برای ایمن سازی به آچار و گشتاور قابل توجهی نیاز دارند، سیستم های تعویض سریع از مکانیزم قفل توپ، کولت یا هیدرولیک استفاده می کنند که امکان تعویض ابزار را در کمتر از 10 ثانیه فراهم می کند. این سری به ویژه برای ماشینکاری با سرعت بالا (HSM) و عملیات چند برجکی، که در آن زمان تغییر ابزار مستقیماً بر زمان چرخه تأثیر می گذارد، بسیار مهم است.
دادههای یک آزمایش صحرایی 12 ماهه در 50 مرکز ماشینکاری نشان میدهد که ساقههای تعویض سریع زمان تعویض ابزار را به طور متوسط 68 درصد کاهش میدهند، از 4.5 دقیقه به 1.4 دقیقه برای هر ابزار. مهمتر از آن، دقت خروجی این ساقهها در لبه برش در 0.005 میلیمتر حفظ میشود، که قابل مقایسه با نگهدارندههای شرینک فیت است، اما بدون نیاز به گرمایش القایی. این ترکیب سرعت و دقت آنها را برای عملیات خشن و تکمیل ایده آل می کند.
شکل 2: مقایسه زمان تغییر ابزار (دقیقه)
تجزیه و تحلیل مقایسه ای: مکان یابی در مقابل لوازم جانبی تراز
در حالی که اغلب به جای یکدیگر استفاده می شود، لوازم جانبی مکان یابی و هم ترازی اهداف مشخصی را دنبال می کنند. دستگاه های مکان یابی (مانند مکان یاب نقطه صفر و یاب دستی لبه) موقعیت قطعه کار را نسبت به سیستم مختصات دستگاه تعیین می کنند. لوازم جانبی تراز (از جمله ساقه ابزار و رابط دوک) اطمینان حاصل می کند که ابزار برش با محور دوک هم محور است و مسیر ابزار بدون خروجی اجرا می شود.
| ویژگی | مکان یاب نقطه صفر | مکان یابی دستی | تغییر سریع ساقه |
|---|---|---|---|
| عملکرد اولیه | داده قطعه کار | یافتن لبه/مرکز | رابط ابزار |
| تکرارپذیری | 0.003 ± میلی متر | 0.01 ± میلی متر (operator dependent) | 0.005 ± میلی متر |
| زمان راه اندازی | <30 ثانیه در هر پالت | 2-5 دقیقه | < 10 ثانیه در هر ابزار |
| مقاومت در برابر سایش | بالا (فولاد سخت شده) | متوسط (نک تماس) | بسیار بالا (پوشش داده شده) |
از نقطه نظر عملی، انتخاب بین این سیستم ها به حجم تولید و الزامات تحمل بستگی دارد. فروشگاههای با حجم کم (HMLV) با ترکیب بالا به طور قابل توجهی از مکان یابهای نقطه صفر و ساقههای تغییر سریع سود میبرند، زیرا سربار نصب را به حداقل میرسانند. برعکس، دستگاههای مکانیابی دستی برای نمونههای اولیه و تعمیر و نگهداری که انعطافپذیری بیشتر از سرعت است، ضروری هستند.
دقت تراز: رابط اسپیندل و تنظیمات ابزار
را spindle interface—whether BT, HSK, or CAPTO—acts as the critical junction between the machine and the tool. Any runout or misalignment at this interface is magnified at the cutting edge, leading to premature tool wear and poor surface finish. Advanced locating accessories now incorporate active damping and thermal compensation to counteract these effects.
شکل 3: Runout در مقابل عمر ابزار (واحدهای نسبی)
دستگاه های تنظیم ابزار، مانند پیش تنظیم کننده های آفلاین و پروب های درون ماشینی، با اندازه گیری طول و قطر ابزار قبل از ورود به برش، مکمل این لوازم جانبی هستند. هنگامی که با یک ساقه با تغییر سریع و یک سیستم نگهداری نقطه صفر ادغام می شود، کل زنجیره فرآیند - از بارگذاری قطعه کار تا درگیری ابزار - قطعی می شود. این پایه و اساس ماشینکاری «قسمت اول صحیح» است، جایی که نیاز به تنظیمات تکراری عملاً حذف میشود.
مقایسه رادار: ابعاد عملکرد سیستم های مکان یابی
شکل 4: رادار عملکرد چند معیاره
تعمیر و نگهداری محل کار و اجزای فیکسچر مدولار
را longevity of any locating or alignment accessory depends on proper maintenance. Contaminants such as chips, coolant residue, and microscopic wear particles can compromise locating pin engagement and shank taper contact. A disciplined cleaning regimen using non-abrasive solvents and periodic verification with a test indicator is non-negotiable.
اجزای فیکسچر مدولار - از جمله رایزرها، صفحات زاویه و صفحات فرعی - کاربرد سیستم های نقطه صفر را گسترش می دهند. با استاندارد کردن هندسه رابط، این اجزا به یک ماشین اجازه می دهد تا طیف گسترده ای از خانواده های قطعات را بدون اتصالات اختصاصی در خود جای دهد. در طی یک دوره پنج ساله، یک رویکرد مدولار میتواند هزینههای ثابت را تا 40 درصد در مقایسه با راهحلهای سفارشی کاهش دهد، در حالی که زمان ارائه محصول جدید را نیز کوتاه میکند.
1. رابط تمیز
→
2. سایش را بررسی کنید
→
3. بررسی runout
→
4. ابزار کالیبره کردن
→
5. قطعه کار را ایمن کنید
سوالات متداول
Q1: مزیت اصلی لوازم جانبی مکان یاب نقطه صفر نسبت به گیره سنتی چیست؟
مکان یاب نقطه صفر یک مبنا مکانیکی ثابت را ارائه می دهد که تضمین می کند هر پالت یا فیکسچر به همان موقعیت مشابه در میکرون باز می گردد و نیاز به ایجاد مجدد مختصات قطعه کار پس از هر تغییر را از بین می برد. این امر زمان راه اندازی را تا 70% کاهش می دهد و به طور قابل توجهی قابلیت فرآیند (Cpk) را بهبود می بخشد.
Q2: یک دستگاه مکان یاب دستی از نظر دقت چگونه با یک لبه یاب دیجیتال مقایسه می شود؟
یک لبه یاب دستی دقیق می تواند به دقت 0.01 ± میلی متر برسد، در حالی که لبه یاب های دیجیتال یا الکترونیکی معمولاً 0.005 ± میلی متر را ارائه می دهند. با این حال، دستگاههای دستی در محیطهای سخت کارگاهی قویتر هستند و نیازی به باتری یا گواهی کالیبراسیون ندارند، بنابراین برای بسیاری از کارگاهها ترجیح داده میشوند.
Q3: آیا می توان از شاخه های ابزار تغییر سریع با هر رابط اسپیندلی استفاده کرد؟
ساقه های تغییر سریع در تمام رابط های اسپیندل استاندارد (BT، HSK، CAPTO و غیره) موجود هستند. با این حال، تطبیق پیکربندی مخروطی ساقه و میخ میخ با مشخصات دوک ماشین برای اطمینان از نیروی گیره مناسب و عملکرد خروجی بسیار مهم است.
Q4: چه روال تعمیر و نگهداری برای قرار دادن پین و آستین توصیه می شود؟
محل قرارگیری پینها و آستینها را هر روز برای علائم ساییدگی یا سوزش بررسی کنید. رابط را با یک پارچه بدون پرز تمیز کنید و در صورت توصیه سازنده، یک لایه نازک از روان کننده ضد چسبندگی بمالید. هر جزء را که نشان دهنده نمره گذاری یا از دست دادن سختی سطح است، جایگزین کنید، زیرا تکرارپذیری را کاهش می دهد.
Q5: چگونه اجزای فیکسچر مدولار با سیستم های نقطه صفر ادغام می شوند؟
اجزای مدولار مانند رایزرها و صفحات زاویه دار دارای الگوهای سوراخ های مکان یابی استانداردی هستند که با صفحات فرعی نقطه صفر همسو هستند. این امکان پیکربندی مجدد سریع محل کار را بدون حفاری سوراخهای جدید یا ماشینکاری وسایل اختصاصی فراهم میکند و زمان تعویض و موجودی وسایل را تا حد زیادی کاهش میدهد.
آخرین اخبار
- 5-Axis Workholding: How Zero-Point Systems and Vises Maximize Machining Stability
- لوازم جانبی مکان یابی و تراز کردن چگونه دقت ماشینکاری CNC را تعریف می کنند؟
- کدام سیستم بستن بهترین دقت و توان عملیاتی را برای مرکز ماشینکاری عمودی شما ارائه می دهد؟
- سریع ترین راه برای کاهش زمان راه اندازی CNC با پالت، گریپر یا دستگاه های تغییر سریع دستی چیست؟
آخرین اخبار
-
لوازم جانبی مکان یابی و تراز کردن چگونه دقت ماشینکاری CNC را تعریف می کنند؟مقدمه: هزینه پنهان ناهماهنگی در ماشینکاری CNC، تفاوت بین یک جزء دقیق با ارزش بالا و یک قطعه ضایعات اغلب به کسری از میلی متر می رسد. در حالی که دوک ها، ابزارهای برش و سیستم های کنترل بیشتری...بیشتر بخوانید
-
کدام سیستم بستن بهترین دقت و توان عملیاتی را برای مرکز ماشینکاری عمودی شما ارائه می دهد؟چرا سیستم های بستن عملکرد VMC را تعریف می کنند؟ در مراکز ماشینکاری عمودی، سیستم گیره یک وسیله جانبی غیرفعال نیست، بلکه پیوند ساختاری بین دوک ماشین و قطعه کار است. یک تنظیم سفت و سخت و قابل...بیشتر بخوانید
-
سریع ترین راه برای کاهش زمان راه اندازی CNC با پالت، گریپر یا دستگاه های تغییر سریع دستی چیست؟در تولید CNC با مخلوط بالا، زمان راهاندازی بزرگترین فشار قابل کنترل در توان است. سیستم های تغییر سریع پالت , دستگاه های تغییر سریع گریپر ، و دستگاه های تغییر سریع دس...بیشتر بخوانید
-
چگونه سیستم های نقطه صفر پایداری قطعه کار را در ماشینکاری CNC 5 محوره بهبود می بخشند؟چرا هنگامی که مشاغل 5 محور پیچیده می شوند، پایداری قطعه کار از بین می رود؟ یک مرکز ماشینکاری 5 محوره ارزش خود را با بریدن پنج وجه از یک قطعه بدون یک گیره مجدد دستی بدست می آورد. این وعده ز...بیشتر بخوانید
-
سیستم بستن نقطه صفر SET | راه حل یکپارچه سازی تغییر سریع و اتوماسیون قالب دقیق رده کاملمقدمه ساخت قالب برای قالبهای لاستیک خودرو، قالبهای مهر زنی بدنه، قالبهای شیشهای و قالبهای تزریق پلاستیک نیازمند استانداردهای سختگیرانه برای دقت موقعیتیابی مجدد، راندمان تعویض فیکسچر...بیشتر بخوانید
اگر به محصولات ما علاقه دارید، لطفا با ما مشورت کنید
اطلاعات تماس
- آدرس: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- فکس: +86-18112607008
- تلفن: 18051849209
- ایمیل: [email protected]
لینک سریع
مرکز اخبار
ترمینال موبایل
حق نشر © Suzhou Set System System System Co. ، Ltd. تمامی حقوق محفوظ است.