
A five-axis machining center is only as good as the workholding that supports it. A fixture that blocks the rotary table or interferes with the cutter path turns a five-axis machine into a t...
بیشتر بخوانید
آیا می توان صفحه پایه نقطه صفر را مستقیماً روی میزهای دستگاه اسلات T موجود نصب کرد؟
مقدمه
در ارتقای تجهیزات تولیدی مدرن، سرپرستان کارخانه و مهندسان فرآیند اغلب در مورد راه حل عملی مقاوم سازی پرس و جو می کنند: آیا می توان صفحه پایه نقطه صفر و سیستم فیکسچر تعویض سریع را روی میزهای استاندارد دستگاه اسلات T نصب کرد؟ .
بسیاری از کارگاههای تولیدی قصد دارند بدون خرید ماشینابزار جدید، کارایی گیره را ارتقا دهند و با تغییر قطعه کار کمهزینه و سریع مواجه شوند. نتیجه روشن این است که چنین مقاوم سازی است از نظر فنی امکان پذیر است . با این حال، تثبیت ساده فقط با پیچ نمی تواند پایداری طولانی مدت را تضمین کند. کل ارتقاء نیاز به عملکرد دقیق استاندارد دارد و از مشکلات ساخت و ساز رایج جلوگیری می کند.
1. امکان سنجی و انطباق دقیق از T-Slot جدول نقطه صفر مقاوم سازی
میز کار اصلی کارخانه T-slot یک ساختار باربر جهانی است که می تواند به صفحات پایه موقعیت یابی نقطه صفر مجهز شود. برای حفظ ثبات پردازش طولانی مدت، صفحه پایه و میز کار باید یک ساختار سفت و سخت یکپارچه تشکیل دهند.
اگر صرفاً توسط پیچ های T ثابت شود، تجهیزات ممکن است در کوتاه مدت به طور معمول کار کنند. با این حال، تحت نیروی برش مداوم و ارتعاش در تولید انبوه، صفحه پایه مستعد جابجایی ریز است که منجر به کاهش تدریجی دقت موقعیتیابی تکراری میشود.
فرآیند ارتقای صفحه پایه نقطه صفر استاندارد و قابل اعتماد شامل سه مرحله اصلی است:
1.1 پیش تثبیت و پشتیبانی پایدار
برای تکمیل موقعیت اولیه و قفل کردن صفحه پایه نقطه صفر، از شکافهای اصلی ماشین ابزار و پیچهای T منطبق استفاده کنید. صفحات پایه با کیفیت بالا پذیرفته می شوند فولاد آلیاژی P20H دارای مقاومت در برابر خوردگی عالی و پایداری ساختاری، سازگاری با محیط های پردازش مرطوب طولانی مدت با غوطه وری سیال برش.
1.2 تعیین موقعیت پین مخروطی (رویه اصلی)
پیچ های تی فقط نیروی گیره عمودی ایجاد می کنند و نمی توانند در برابر نیروی ضربه جانبی و گشتاور برشی ایجاد شده در حین ماشینکاری مقاومت کنند. پس از کالیبراسیون دقیق موقعیت صفحه پایه، دو پین مخروطی φ16 برای موقعیت یابی دوگانه نصب می شود. این ساختار به طور محکم موقعیت نسبی بین صفحه پایه و میز کار را قفل می کند و به طور موثر خطرات جابجایی را در عملیات طولانی مدت حذف می کند.
1.3 کالیبراسیون و پذیرش با دقت کامل
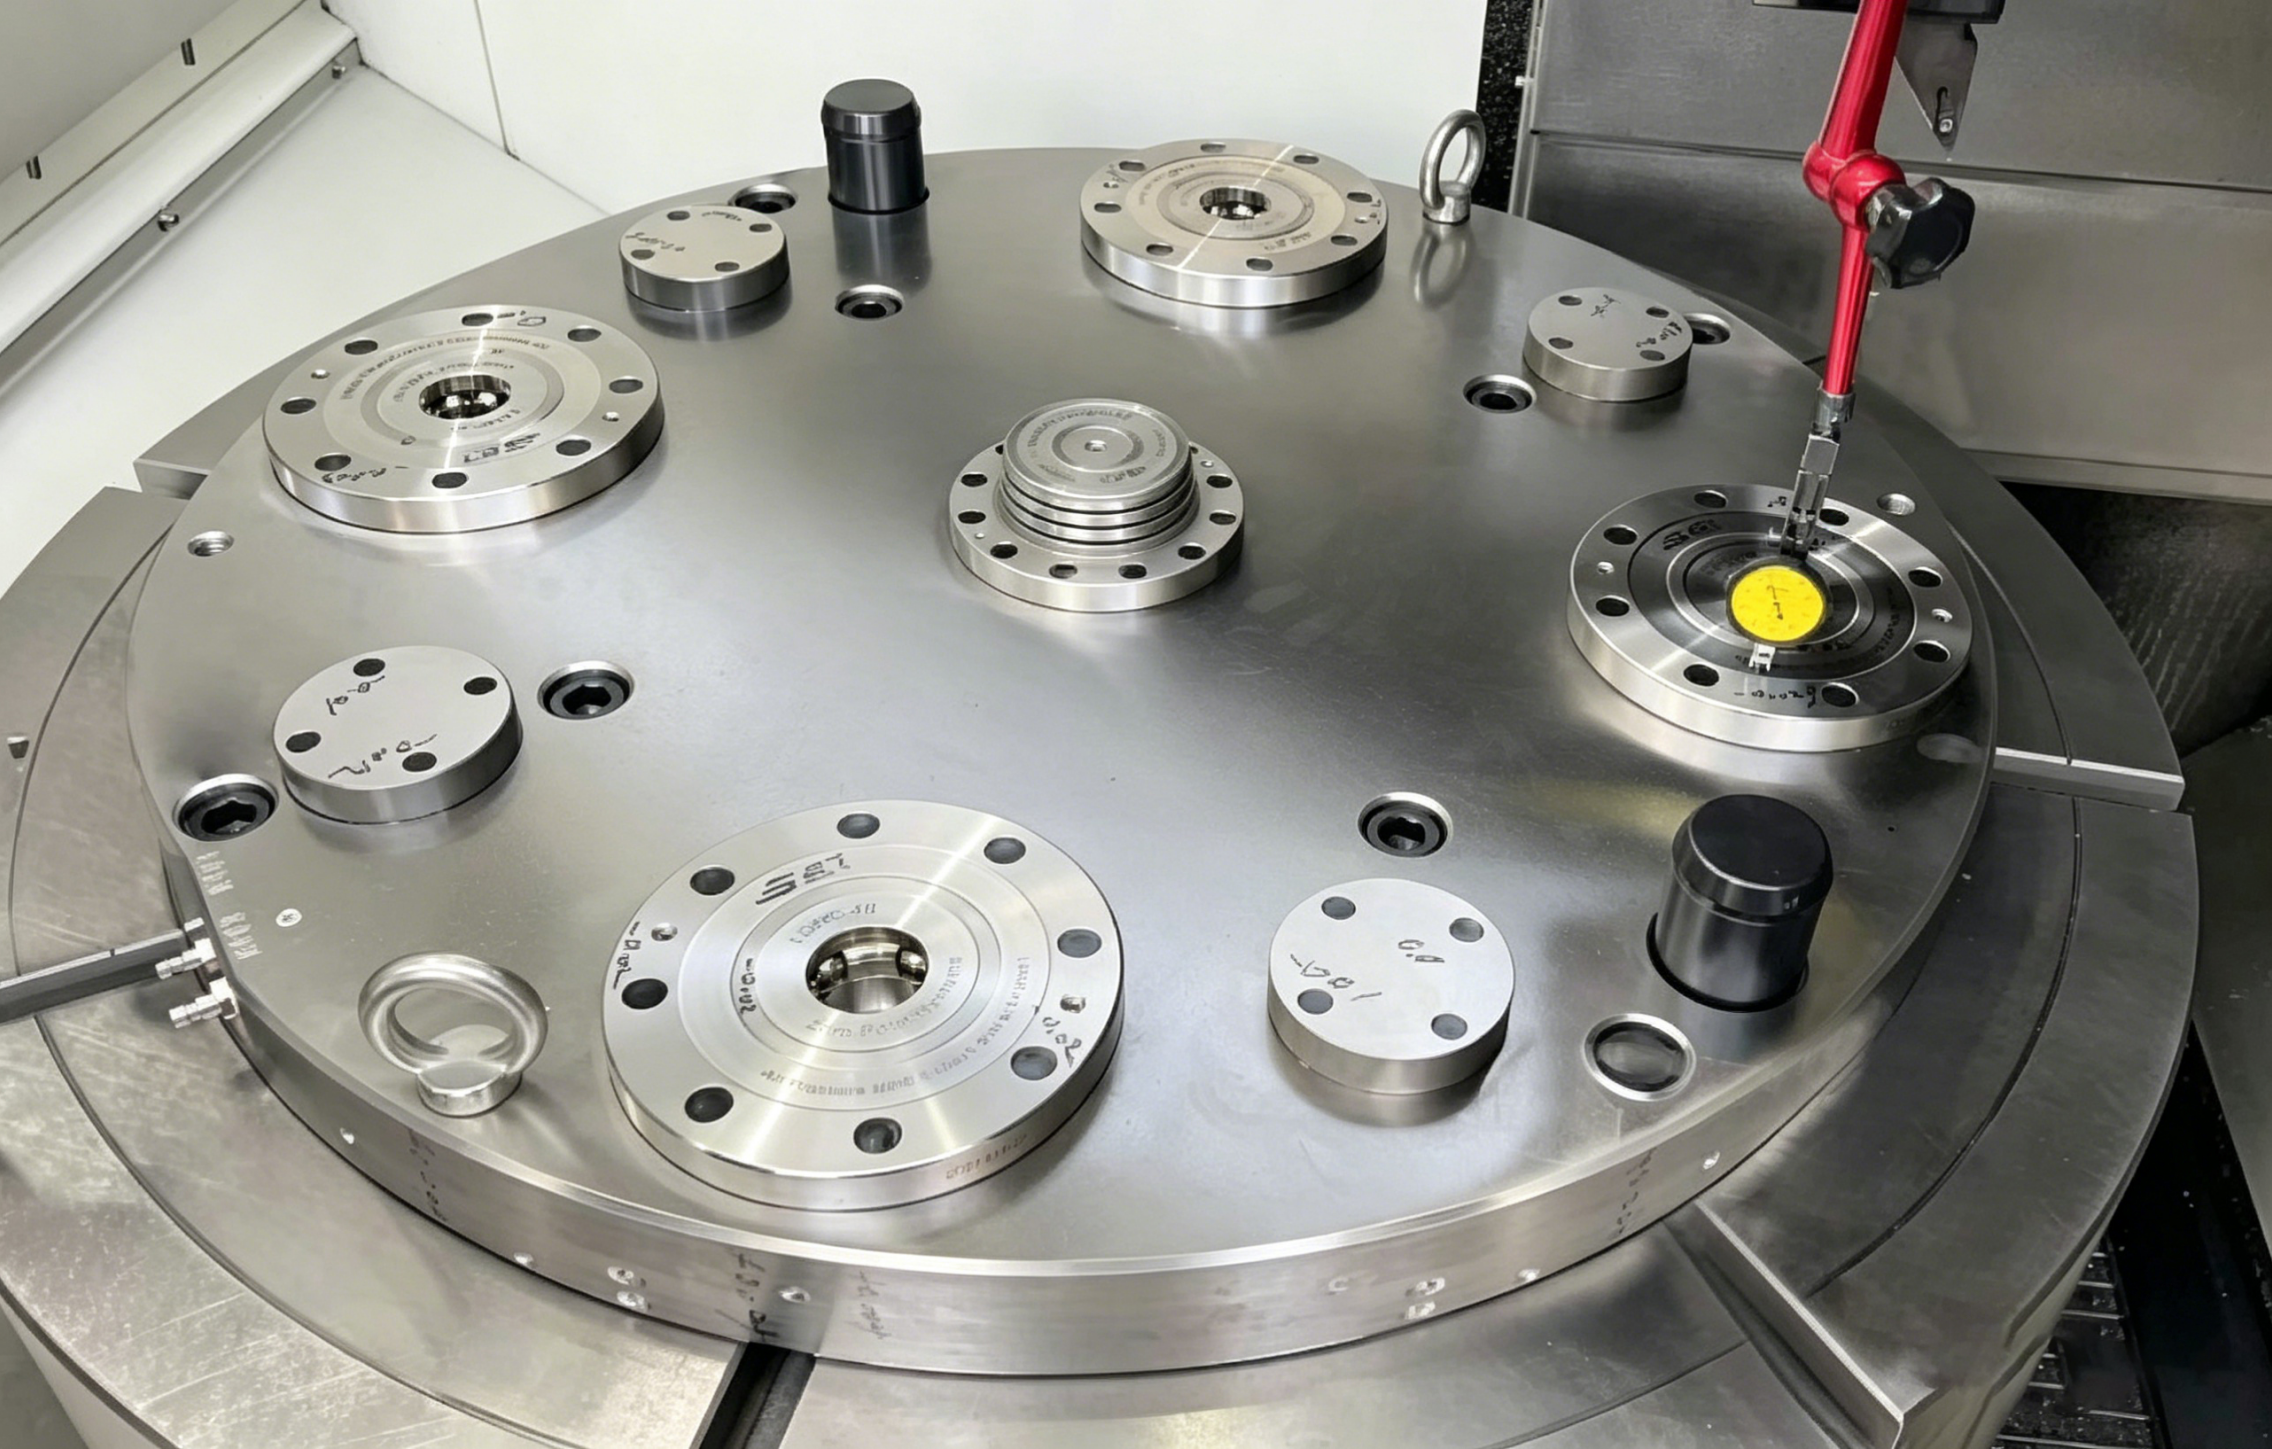
پس از نصب و تثبیت، تشخیص و تصحیح دقیق جامع را انجام دهید. بازرسی صافی صفحه پایه و هم محوری بین مرجع صفحه پایه و اسپیندل ماشین را پوشش می دهد. با توجه به مشخصات پذیرش استاندارد صنعتی، خروج هواپیما پس از قفل شدن پالت در داخل کنترل می شود 0.02 میلی متر ، نیازهای دقت اکثر سناریوهای پردازش مکانیکی را برآورده می کند.
2. راه حل پیکربندی استاندارد برای ارتقای نقطه صفر جدول T-Slot
بر اساس تجربه فراوان مقاوم سازی در محل، پیکربندی سیستم تغییر سریع نقطه صفر بالغ برای میزهای کاری T-slot به شرح زیر خلاصه می شود که برای اکثر ماشین های تراش عمودی و مراکز ماشینکاری مناسب است:
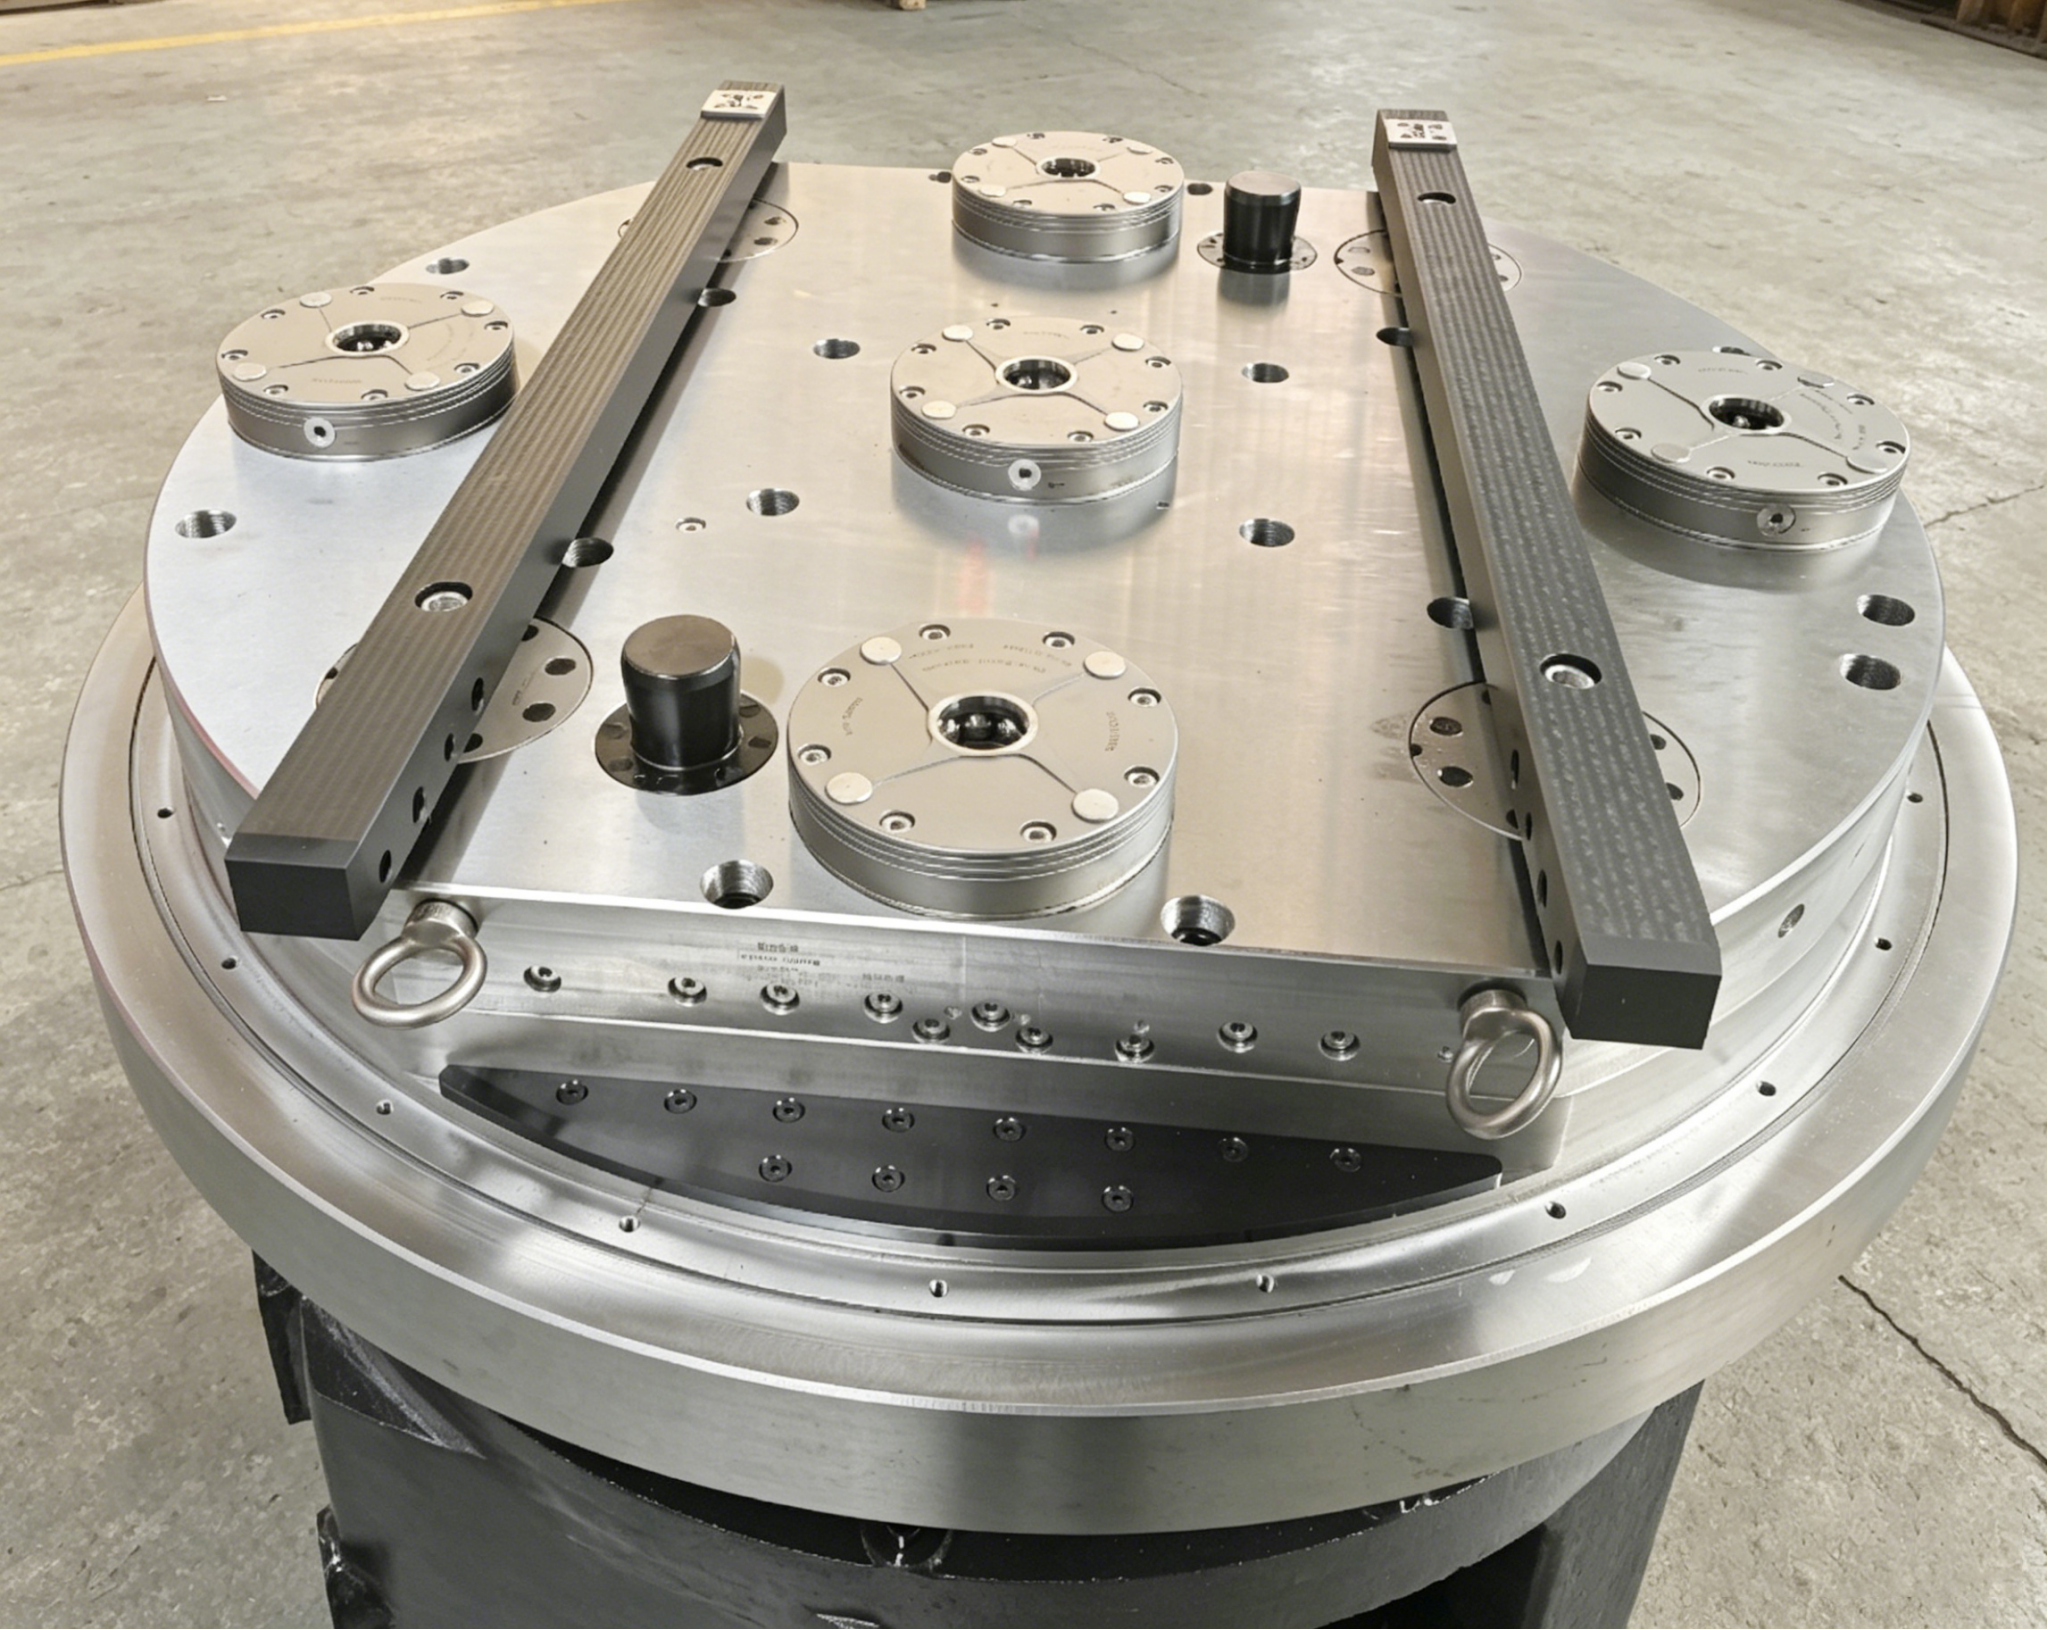
- طرحبندی موقعیتدهندگان نقطه صفر : مجهز به 4-7 مجموعه از واحدهای موقعیت یابی با توجه به اندازه صفحه پایه، با اتخاذ طرح پایدار 1 واحد مرکزی 3-6 واحد جانبی برای متعادل کردن توزیع تنش
- انتخاب واحد متناسب با بار : بر اساس وزن قطعه کار و بار برش، واحدهای تعیین موقعیت را با نیروی گیره متناظر انتخاب کنید. سناریوهای پردازش مواد با بار بالا و سخت با واحدهای نقطه صفر سنگین برای افزایش استحکام کلی مطابقت دارند.
- پین های پیش راهنمای : مجهز به ساختارهای راهنمای درشت برای کمک به فرود و موقعیت یابی سریع پالت، کاهش دشواری عملیات دستی و بهبود راندمان تعویض.
- مدار پنوماتیک یکپارچه : صفحه پایه با درگاههای هوای ورودی سریع ساخته شده است تا از باز کردن قفل واحد نقطه صفر، تشخیص صندلی و بازخورد وضعیت پشتیبانی کند.
- اجزای حفاظتی کامل : با صفحات پوشش محافظ پایین پیکربندی شده است تا ضایعات آهن، سیال برش و آلاینده ها را از نفوذ به سطح تماس موقعیت یابی مسدود کند و عمر مفید سیستم موقعیت یابی را افزایش دهد.
3. سه دام حیاتی که در مقاوم سازی نقطه صفر باید از آنها اجتناب کرد
اکثر مشکلات عملکرد ناپایدار سیستم های نقطه صفر اصلاح شده از ساخت و ساز غیر استاندارد و پیکربندی غیر منطقی ناشی می شود. سه خطر پنهان رایج برای مرجع مرتب شده اند:
3.1 انتخاب نادرست مواد صفحه پایه
غوطه ور شدن طولانی مدت در مایع برش باعث اکسیداسیون و خوردگی صفحات فولادی معمولی و در نتیجه سطوح حفره دار و انحراف صافی می شود. برای شرایط کاری پردازش مرطوب پایدار، صفحات پایه آلیاژی P20H یا درجه بالاتر برای اطمینان از دقت سطح پایدار و عملکرد ضد خوردگی توصیه می شود.
3.2 تثبیت فقط پیچ و مهره بدون پین های موقعیت یابی
قفل تک پیچ نمی تواند نیروی برش جانبی و گشتاور را جبران کند. در تولید طولانی مدت دسته ای، جابجایی ظریف صفحه پایه جمع می شود که منجر به کاهش دقت موقعیت یابی تکراری و انحراف گاه به گاه ابعاد قطعه کار می شود. تطبیق موقعیت پین مخروطی مقرون به صرفه ترین و قابل اعتمادترین راه حل است.
3.3 چیدمان مدار پنوماتیکی برنامه ریزی نشده
سیستم های نقطه صفر پنوماتیکی برای باز کردن کامل قفل و تشخیص سیگنال به تامین هوای پایدار متکی هستند. در مرحله اولیه مقاوم سازی، یک طرح پنوماتیک معقول مورد نیاز است. برای تجهیزات دوار مانند تراش های عمودی، توزیع کننده های دوار پشتیبانی برای اطمینان از تامین مداوم و پایدار هوا و ذخیره فضای ذخیره برای ارتقای هوشمند بعدی ضروری هستند.
4. داده های بهبود کارایی و مورد مقاوم سازی در محل
یک شرکت تولیدی در نینگبو ارتقای سیستم نقطه صفر را برای ماشین تراش عمودی خود با میز کار اصلی T-slot تکمیل کرد. این پروژه یک صفحه پایه نقطه صفر با مشخصات φ1000 را اتخاذ کرد که با پالتهای استاندارد و پینهای کششی تطبیق داده شد تا یک سیستم ثابت کامل با تغییر سریع ایجاد شود.
پس از عملیات پایدار و آزمایش، پروژه به اثرات بهینه سازی برجسته دست یافت:
- زمان تعویض فیکسچر : از بستن دستی 15 تا 20 دقیقه ای سنتی به کاهش می یابد در عرض 30 ثانیه برای تغییر سریع نقطه صفر
- دقت موقعیت یابی : دقت موقعیت یابی مجدد سیستم مادر-دیسک به طور پایدار در داخل کنترل می شود 0.01 میلی متر .
- ظرفیت پردازش سنگین : پشتیبانی از برش قطعه کار با سختی بالا HRC58-64، با عمق برش واحد تا 2 میلی متر، حفظ سفتی پردازش پایدار.
- توسعه هوشمند : مجهز به تمیز کردن دمش هوا و عملکردهای تشخیص صندلی، سازگار با خطوط تولید بارگیری و تخلیه خودکار برای ارتقاء هوشمند بعدی.
5. نتیجه گیری
میزهای کار استاندارد T-slot machine از نصب صفحه پایه نقطه صفر و مقاوم سازی سیستم با تغییر سریع پشتیبانی می کنند. این یک طرح ارتقاء تجهیزات بسیار کاربردی برای فعال کردن ظرفیت ماشین ابزار قدیمی و بهبود کارایی تولید با سرمایه گذاری کم است.
برای اطمینان از عملکرد پایدار طولانی مدت سیستم اصلاح شده، سه استاندارد کلیدی باید اجرا شود: استفاده از صفحات پایه آلیاژی ضد خوردگی مناسب برای محیط های پردازش صنعتی، نصب پین های مخروطی برای جلوگیری از جابجایی صفحه پایه، و برنامه ریزی کامل مدار پنوماتیک از قبل برای انبساط هوشمند.
ارتقاء تجهیزات نیازی به تعویض مکرر ماشین ابزارهای جدید ندارد. تبدیل استاندارد شده با تغییر سریع نقطه صفر می تواند به طور موثر زمان تعویض فیکسچر را کوتاه کند، خطاهای تنظیم دستی را کاهش دهد و نرخ استفاده از ماشین ابزار را برای کارگاه های پردازش بهبود بخشد.
اگر برنامههای ارتقای تجهیزات برای ماشینابزارهای قدیمی دارید، میتوانید نوع ماشین، اندازه قطعه کار و پارامترهای بار پردازشی را برای به دست آوردن راهحلهای سفارشیسازی نقطه صفر پایه و پیشنهادات پیکربندی حرفهای ارائه کنید.
آخرین اخبار
- 5-Axis Workholding: How Zero-Point Systems and Vises Maximize Machining Stability
- لوازم جانبی مکان یابی و تراز کردن چگونه دقت ماشینکاری CNC را تعریف می کنند؟
- کدام سیستم بستن بهترین دقت و توان عملیاتی را برای مرکز ماشینکاری عمودی شما ارائه می دهد؟
- سریع ترین راه برای کاهش زمان راه اندازی CNC با پالت، گریپر یا دستگاه های تغییر سریع دستی چیست؟
آخرین اخبار
-
لوازم جانبی مکان یابی و تراز کردن چگونه دقت ماشینکاری CNC را تعریف می کنند؟مقدمه: هزینه پنهان ناهماهنگی در ماشینکاری CNC، تفاوت بین یک جزء دقیق با ارزش بالا و یک قطعه ضایعات اغلب به کسری از میلی متر می رسد. در حالی که دوک ها، ابزارهای برش و سیستم های کنترل بیشتری...بیشتر بخوانید
-
کدام سیستم بستن بهترین دقت و توان عملیاتی را برای مرکز ماشینکاری عمودی شما ارائه می دهد؟چرا سیستم های بستن عملکرد VMC را تعریف می کنند؟ در مراکز ماشینکاری عمودی، سیستم گیره یک وسیله جانبی غیرفعال نیست، بلکه پیوند ساختاری بین دوک ماشین و قطعه کار است. یک تنظیم سفت و سخت و قابل...بیشتر بخوانید
-
سریع ترین راه برای کاهش زمان راه اندازی CNC با پالت، گریپر یا دستگاه های تغییر سریع دستی چیست؟در تولید CNC با مخلوط بالا، زمان راهاندازی بزرگترین فشار قابل کنترل در توان است. سیستم های تغییر سریع پالت , دستگاه های تغییر سریع گریپر ، و دستگاه های تغییر سریع دس...بیشتر بخوانید
-
چگونه سیستم های نقطه صفر پایداری قطعه کار را در ماشینکاری CNC 5 محوره بهبود می بخشند؟چرا هنگامی که مشاغل 5 محور پیچیده می شوند، پایداری قطعه کار از بین می رود؟ یک مرکز ماشینکاری 5 محوره ارزش خود را با بریدن پنج وجه از یک قطعه بدون یک گیره مجدد دستی بدست می آورد. این وعده ز...بیشتر بخوانید
-
سیستم بستن نقطه صفر SET | راه حل یکپارچه سازی تغییر سریع و اتوماسیون قالب دقیق رده کاملمقدمه ساخت قالب برای قالبهای لاستیک خودرو، قالبهای مهر زنی بدنه، قالبهای شیشهای و قالبهای تزریق پلاستیک نیازمند استانداردهای سختگیرانه برای دقت موقعیتیابی مجدد، راندمان تعویض فیکسچر...بیشتر بخوانید
اگر به محصولات ما علاقه دارید، لطفا با ما مشورت کنید
اطلاعات تماس
- آدرس: 1-4 Floors, 17#03, Building 17, No. 269, Xinfeng Road, Xukou Town, Wuzhong District, Suzhou City
- فکس: +86-18112607008
- تلفن: 18051849209
- ایمیل: [email protected]
لینک سریع
مرکز اخبار
ترمینال موبایل
حق نشر © Suzhou Set System System System Co. ، Ltd. تمامی حقوق محفوظ است.
